Como os purificadores de dessulfurização de gases de combustão úmidos controlam as emissões industriais de SO₂: tecnologia, eficiência e seleção
CASA / NOTÍCIAS / Notícias da indústria / Como os purificadores de dessulfurização de gases de combustão úmidos controlam as emissões industriais de SO₂: tecnologia, eficiência e seleção
Como os purificadores de dessulfurização de gases de combustão úmidos controlam as emissões industriais de SO₂: tecnologia, eficiência e seleção
Por administrador
O que é um purificador FGD úmido?
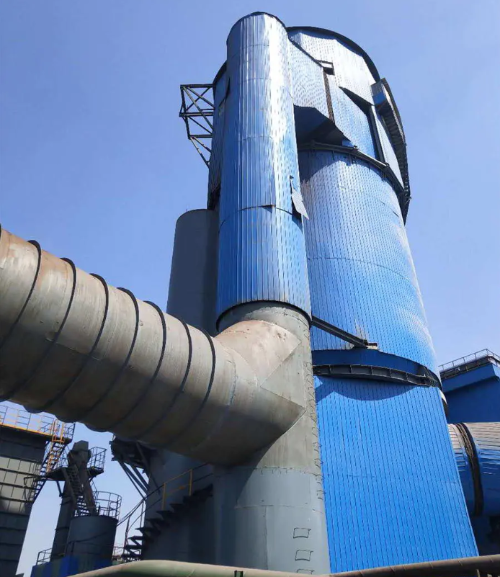
A purificador molhado projetado para dessulfurização de gases de combustão (FGD) é um equipamento industrial que remove dióxido de enxofre (SO2) e outros poluentes nocivos dos fluxos de gases de exaustão antes que eles entrem na atmosfera. Esses sistemas representam uma das tecnologias mais comprovadas e amplamente implantadas em conformidade ambiental, especialmente para usinas de energia, refinarias e instalações de fabricação de produtos químicos que processam matérias-primas com alto teor de enxofre.
Ao contrário das alternativas secas ou semi-secas, os lavadores FGD úmidos utilizam solventes líquidos – normalmente pasta de calcário – para absorver quimicamente o SO2 dos gases de combustão. O processo ocorre em um grande vaso de torre onde o contato em contracorrente entre gás e líquido maximiza a eficiência de remoção. O dióxido de enxofre absorvido é posteriormente oxidado e convertido em subproduto comercializável de gesso, transformando um passivo numa oportunidade comercial.
Componentes principais de uma torre de purificação úmida
Um sistema completo de FGD úmido compreende diversas seções críticas trabalhando em conjunto:
Torre Absorvente: O vaso de reação principal onde os gases de combustão e a lama de calcário fazem contato. Esta torre é normalmente construída em concreto armado ou aço inoxidável para resistir a gases corrosivos carregados de SO2 e condições ácidas.
Sistema de preparação de pasta: Moinhos e equipamentos de mistura que trituram calcário (CaCO3) em partículas finas e as hidratam em uma pasta estável com consistência e concentração adequadas.
Sistema de Ar de Oxidação: Injeção forçada de ar que catalisa a oxidação do sulfito de cálcio a sulfato de cálcio (gesso), permitindo a recuperação de subprodutos e evitando incrustações no interior do absorvedor.
Eliminador de névoa: Remove gotículas de líquido arrastadas do gás tratado antes da descarga, evitando perda de água e corrosão em dutos a jusante.
Sistema de desidratação de gesso: Separa e seca o produto de gesso para descarte ou venda comercial para fabricantes de painéis de parede e outras indústrias.
Bomba de recirculação: Circula continuamente o licor de lavagem através dos bicos de pulverização na parte superior do absorvedor, garantindo um contato eficiente em contracorrente com o gás de combustão ascendente.
Purificador úmido vs. purificador seco: qual é a diferença?
A distinção fundamental entre tecnologias FGD úmidas e secas reside no estado físico do sorvente e no mecanismo de captura de poluentes:
Recurso
FGD molhado
FGD seco
Estado sorvente
Pasta de calcário (líquida)
Cal em pó ou pasta seca por pulverização
Eficiência de remoção de SO2
95–99%
90–95%
Recuperação de subprodutos
Gesso (vendável, 95% de pureza)
Cinza volante (mista, menor valor de mercado)
Consumo de água
Alto (500–1000 m³/hora típico)
Muito baixo (somente evaporativo)
Pegada
Maior (altura da torre 40–60 m)
Compacto
Custo de capital
Moderado a alto
Maior investimento inicial
Custo Operacional
Moderado (água reagente)
Inferior (menos reagente necessário)
Os sistemas FGD úmidos são preferidos em regiões com padrões rigorosos de emissão de SO2 e onde as vendas de subprodutos de gesso compensam os custos operacionais. Os sistemas secos são excelentes onde a disponibilidade de água é limitada ou a eliminação de resíduos é uma prioridade.
Como funciona o FGD úmido de calcário-gesso?
O processo calcário-gesso representa a tecnologia de dessulfuração úmida dominante globalmente devido à sua simplicidade, economia e comercialização do subproduto do gesso. Compreender a química e a mecânica é essencial para os operadores de instalações e profissionais de compras que avaliam as opções do sistema.
A reação química por trás da remoção de SO2
Quando o gás de combustão contendo SO2 entra em contato com a lama de calcário, ocorre uma série de reações químicas irreversíveis:
Passo 1 – Dissolução e Neutralização Ácida: O calcário (carbonato de cálcio, CaCO3) reage com o SO2 ácido e a água para formar sulfito de cálcio (CaSO3) e dióxido de carbono. O calcário se dissolve no ambiente ácido, criando íons hidróxido abundantes que tamponam o pH da lama em níveis ideais (5,0–5,5).
Passo 2 – Oxidação em Gesso: O ar de oxidação injetado converte sulfito de cálcio (CaSO3) em sulfato de cálcio (CaSO4). Esta etapa de oxidação é termodinamicamente favorável e normalmente é concluída dentro de 2 a 8 minutos, dependendo da taxa de fluxo de ar e do tempo de residência da pasta. A oxidação é crítica porque o gesso apresenta propriedades de cristalização superiores em comparação ao sulfito, reduzindo a formação de incrustações nas superfícies internas e permitindo uma desidratação mecânica mais fácil.
Passo 3 – Crescimento e Separação do Cristal: Ao longo de horas de permanência nos tanques absorvedores e clarificadores, os cristais de sulfato de cálcio di-hidratado (gesso) crescem e assentam. O líquido clarificado é reciclado de volta ao topo do absorvedor, enquanto a pasta de gesso é transportada para um filtro a vácuo ou centrífuga para desidratação e empilhamento.
Processo passo a passo dentro da torre absorvedora
A transformação física e química ocorre continuamente na torre absorvedora:
Entrada de gases de combustão: O gás de combustão quente (normalmente 120–150°C da caldeira ou forno industrial) entra na parte inferior da torre absorvedora a uma velocidade controlada, geralmente 3–4 m/s, para evitar queda excessiva de pressão e, ao mesmo tempo, garantir uma mistura completa.
Zona de pulverização: A pasta de calcário é pulverizada a partir de vários bicos posicionados no topo e na altura média da torre. A pasta se divide em gotículas finas, criando uma enorme área de contato interfacial entre o gás e o líquido.
Zona de reação: O SO2 se difunde no filme líquido que envolve cada gota e reage com o calcário dissolvido. As gotículas caem sob a gravidade enquanto o gás de combustão ascendente as transporta para cima, criando uma cascata em contracorrente que prolonga o tempo de residência e impulsiona a cinética de difusão.
Zona de oxidação: O ar é injetado na parte inferior através de aspersores, borbulhando para cima através do absorvedor. O oxigênio oxida o sulfito em sulfato no líquido a granel e nas gotículas que caem, convertendo o produto em gesso mais estável.
Zona de coleta: O líquido saturado se acumula no reservatório na base da torre. Os sólidos assentam, permitindo que o líquido clarificado seja bombeado de volta ao topo da torre para recirculação, enquanto os sólidos sedimentados drenam em direção ao circuito de desidratação de gesso.
Saída de gás: O gás de combustão tratado (com SO2 reduzido em 95-99%) sobe para o eliminador de névoa na parte superior, onde as gotas de água arrastadas são removidas por gaxetas de desembaçamento ou eliminadores de névoa em forma de chevron. O gás limpo é então liberado para a atmosfera ou entra no equipamento de controle de poluição a jusante.
Todo o ciclo – desde a captura de SO2 até a oxidação e recuperação de gesso – normalmente requer de 8 a 12 minutos de tempo de permanência da pasta, dependendo do tamanho das partículas de calcário, da estratégia de controle de pH e da eficiência de remoção do alvo. O calcário com partículas menores (80–90% passando pela malha 325) acelera as taxas de reação e permite que os operadores obtenham maior eficiência com taxas de fluxo de lama mais baixas.
Por que escolher a tecnologia Wet FGD para sua planta?
A decisão de investir em sistemas FGD húmidos reflecte tanto a necessidade regulamentar como a economia operacional. As instalações que manuseiam combustíveis com alto teor de enxofre ou que atendem mercados com padrões rigorosos de qualidade do ar descobrem que os sistemas úmidos oferecem retornos superiores quando todos os fatores são considerados de forma holística.
Indústrias que dependem de purificadores úmidos
A tecnologia Wet FGD é fundamental em vários setores industriais:
Geração de energia a carvão: A maior aplicação globalmente. As caldeiras utilitárias modernas que queimam carvão betuminoso ou subbetuminoso contendo 1–3% de enxofre dependem do FGD úmido para cumprir os limites de emissão de SO2, que em muitas regiões são obrigatórios abaixo de 50–100 mg/Nm³.
Refino de petróleo: Unidades de dessulfuração de óleo combustível e caldeiras de coque geram gases de escape ricos em SO2, exigindo lavagem de alta eficiência. As refinarias frequentemente integram FGD úmido com redução catalítica seletiva (SCR) para controle combinado de SO2 e NOx.
Fabricação Química e Petroquímica: Instalações que produzem ácido sulfúrico, polímeros à base de enxofre ou processam fluxos de petróleo bruto com alto teor de enxofre operam lavadores úmidos para capturar emissões de SO2 de oxidantes térmicos, unidades de calcinação e fornos de torrefação.
Fábricas de Celulose e Papel: As caldeiras de recuperação que queimam licor negro produzem emissões substanciais de SO2. As fábricas de celulose Kraft implantam cada vez mais sistemas FGD úmidos para atingir padrões regionais de qualidade do ar e reduzir a poluição atmosférica relacionada ao SO2 em áreas residenciais.
Processamento de Metais: As operações de fundição que extraem cobre, níquel, zinco e outros metais não ferrosos de minérios de sulfeto geram gases de escape carregados de SO2, exigindo 99% de eficiência de remoção. O FGD úmido é o padrão da indústria para essas aplicações.
Transformação de resíduos em energia e combustão de biomassa: Incineradores municipais de resíduos sólidos e usinas de biomassa produzem composições heterogêneas de gases de combustão. O FGD úmido fornece controle de SO2 robusto e adaptável em diversas qualidades de combustível.
Principais fatores de desempenho: eficiência, pH e relação L/G
Alcançar uma remoção consistente e de alto desempenho de SO2 depende do controle de vários parâmetros interdependentes. A compreensão desses fatores permite que operadores e engenheiros otimizem o projeto e a operação do sistema:
Eficiência de remoção de SO2 (meta: 95–99%): A eficiência é impulsionada principalmente por dois mecanismos: (1) a quantidade de lama de calcário circulada em relação ao volume de gás de combustão, expressa como a relação líquido-gás (L/G), e (2) o tempo de residência do gás no absorvedor. Os sistemas modernos alcançam rotineiramente 95% de remoção em proporções L/G de 5–8 L/m³ e 98–99% de eficiência em proporções de 10–15 L/m³. Aplicam-se retornos decrescentes – ultrapassar 15 L/m³ produz ganhos mínimos de eficiência, ao mesmo tempo que aumenta drasticamente a potência de bombeamento, os custos de preparação de lama e o consumo de água.
Controle de pH (ideal: 5,0–5,5): O pH da lama afeta diretamente a taxa de dissolução do calcário e a cinética de absorção de SO2. Em pH abaixo de 4,5, o calcário se dissolve rapidamente, mas a absorção de SO2 diminui devido às reações reversas e à redução da força motriz para a difusão em fase gasosa. Acima do pH 6,0, a solubilidade do calcário diminui, enquanto a absorção de SO2 acelera – mas o risco de formação de incrustações e precipitação de gesso nas partes internas da torre aumenta exponencialmente. Os operadores mantêm o pH dosando cuidadosamente as taxas de adição de pasta de calcário e o fluxo de ar de oxidação. O controle automatizado de pH através de sondas em tempo real tornou-se uma prática padrão em instalações modernas.
Relação L/G (Relação de volume líquido-gás): Este parâmetro adimensional – normalmente relatado como litros de lama circulada por metro cúbico de gás de combustão – é talvez a variável de controle mais crítica. Razões L/G mais altas aumentam a área de contato da polpa e o tempo de residência, aumentando a eficiência, mas aumentando o consumo de energia, o consumo de reagentes e a perda de água por evaporação. A relação L/G ideal equilibra as metas de conformidade regulatória com a minimização dos custos operacionais. Os padrões regionais de qualidade do ar, o teor de enxofre do combustível e a carga da caldeira determinam fundamentalmente o ponto de ajuste de L/G.
Velocidade do gás (típica: 3–4,5 m/s): A velocidade vertical do gás de combustão através do vaso absorvedor influencia a suspensão das gotas, o tempo de residência e a queda de pressão. Velocidades mais altas reduzem a seção transversal da embarcação e o custo de capital, mas aumentam o trabalho de bombeamento e o risco de erosão. Velocidades mais baixas aumentam o tempo de residência e a eficiência, mas requerem vasos maiores. A maioria dos operadores mantém 3,5–4,0 m/s como o ponto ideal de engenharia.
Taxa de oxidação do ar (típica: 60–90% de oxigênio teórico): O excesso de oxigênio no ar injetado impulsiona a conversão de sulfito em sulfato, mas a aeração excessiva aumenta a formação de espuma e o transporte de líquido. O design do aspersor de ar e a profundidade de submersão influenciam criticamente a cinética de mistura e oxidação. Sistemas de ar subdimensionados resultam em oxidação incompleta, precipitação de sulfito e cegamento do equipamento de drenagem.
Diagrama de fluxo do processo do sistema FGD úmido
Fatores a serem considerados ao selecionar um fornecedor de purificadores úmidos
As decisões de aquisição de sistemas FGD úmidos exigem uma avaliação cuidadosa de múltiplos critérios técnicos, comerciais e operacionais. Os seguintes fatores impactarão significativamente o desempenho do sistema, a longevidade, o cumprimento da conformidade regulatória e o custo total de propriedade.
Seleção de materiais e resistência à corrosão
O ambiente interno de um absorvedor de FGD úmido é inerentemente corrosivo: o pH varia de 3,5 a 6,0, as temperaturas atingem 60-70°C e o SO2 dissolvido e o ácido sulfuroso aceleram a oxidação do metal. A seleção do material não é uma reflexão tardia, mas uma decisão fundamental do projeto:
Concreto Armado com Revestimento de Borracha: A escolha de material dominante para absorvedores de grande escala. O concreto proporciona resistência estrutural e massa térmica; um revestimento de borracha (neoprene ou EPDM) com 10–20 mm de espessura protege o concreto contra ataques químicos. A preparação adequada da superfície e a cura do revestimento de borracha prolongam a vida útil para 20 a 30 anos com manutenção mínima.
Aço Inoxidável (Classes Austeníticas): Favorecido para sistemas menores, torres de pulverização e seções de desembaçamento devido à resistência superior à corrosão e à estética de design mais limpa. O aço inoxidável 316L resiste à corrosão em pastas ácidas contendo cloreto. As compensações incluem maior custo de capital (2–3x concreto) e potencial de corrosão em frestas se as tolerâncias do projeto forem frouxas.
Materiais Termoplásticos: Plásticos reforçados com fibra (FRP) e compósitos à base de poliéster estão surgindo em aplicações de nicho e mercados de modernização devido à excelente resistência química e risco zero de corrosão. Os dados sobre a durabilidade a longo prazo continuam a ser limitados; o ciclo térmico e a exposição aos raios UV em instalações exteriores apresentam riscos desconhecidos.
Materiais do bocal de pulverização: Os bicos de pulverização apresentam as maiores taxas de desgaste. Pontas de cerâmica ou aço endurecido com revestimentos de carboneto de tungstênio resistem à abrasão de partículas de calcário em suspensão. A inspeção e substituição de rotina dos bicos a cada 2–5 anos é uma prática operacional padrão.
Personalização e Suporte Pós-Venda
Cada instalação industrial possui características únicas de gases de combustão, restrições de espaço e requisitos operacionais. Um fornecedor confiável oferecerá personalização genuína em vez de pacotes de tamanho único:
Engenharia específica do local: Avalie se o fornecedor realiza análises detalhadas do fluxo de gás – medição da concentração de SO2, níveis de NOx, carga de partículas, teor de umidade e perfil de temperatura. Esses dados alimentam a modelagem computacional de dinâmica de fluidos (CFD) para prever a distribuição de polpa, o tempo de residência do gás e a eficiência em suas condições operacionais específicas. Os fornecedores que oferecem testes em escala laboratorial ou dados de plantas piloto para seu tipo de combustível e composição de gás demonstram rigor de engenharia.
Escalabilidade Modular: Para instalações com potencial de crescimento ou planos de expansão em fases, os sistemas projetados com seções absorventes modulares ou arquitetura de trens paralelos permitem adição incremental de capacidade sem substituição completa do sistema. Confirme se os componentes internos (distribuidores, eliminadores de névoa) podem ser adaptados ou atualizados no navio existente.
Integração com infraestrutura existente: Os sistemas FGD úmidos fazem interface com dutos de exaustão da caldeira, ventiladores ID, precipitadores e pilhas a jusante. Os fornecedores devem fornecer projetos detalhados de dutos e fundações, certificações para cargas sísmicas, se aplicável, e coordenação com seus fornecedores de equipamentos. Custos ocultos surgem frequentemente de modificações e suportes em dutos.
Treinamento e transferência de conhecimento: A operação e a manutenção de sistemas FGD úmidos exigem experiência do operador em gerenciamento de pH, reologia de lama, controle de oxidação do ar e desidratação de gesso. Fornecedores selecionados que oferecem treinamento abrangente no local, manuais de operação e manutenção, disponibilidade de peças de reposição e linhas diretas de suporte de emergência. A capacidade de diagnóstico remoto e os acordos de manutenção preditiva diferenciam cada vez mais os fornecedores premium dos fornecedores de commodities.
Fornecimento e logística de reagentes: A disponibilidade, os preços e a logística de transporte do calcário impactam criticamente os custos operacionais. Os fornecedores devem documentar fontes de calcário próximas, descontos por volume, cronogramas de entrega e acordos de fornecimento alternativo. Da mesma forma, confirmar a infra-estrutura de manuseamento de gesso – capacidade do equipamento de drenagem, instalações de armazenamento e ligações ao mercado a jusante (painéis, cimento, agricultura) que permitam a recuperação de custos.
Ecossistema de peças sobressalentes: Identifique itens críticos de desgaste (bicos, juntas, impulsores de bomba, cartuchos eliminadores de névoa) e confirme a disponibilidade, prazos de entrega e preços através da rede do fornecedor. A disponibilidade de peças sobressalentes a longo prazo para uma vida útil do sistema de 20 a 30 anos exige fornecedores com canais de distribuição e políticas de inventário estabelecidos.
Excelência Operacional: Sistemas de Monitoramento e Controle
Os modernos sistemas FGD úmidos são instrumentos sofisticados que exigem monitoramento contínuo e ajuste dinâmico de parâmetros para manter a eficiência da remoção do alvo e, ao mesmo tempo, minimizar os custos operacionais. Sistemas de controle avançados transformam lavadores úmidos de ferramentas de conformidade passivas em ativos ativamente otimizados.
Tecnologia de monitoramento em tempo real
Os ciclos de feedback em tempo real permitem uma resposta rápida a mudanças na qualidade do combustível, na carga da caldeira ou nas condições atmosféricas:
Analisadores contínuos de SO2: Sensores infravermelhos ou eletroquímicos de SO2 a montante e a jusante do absorvedor quantificam a eficiência de remoção em tempo real. Os pontos de ajuste alvo (normalmente saída de 50–100 mg/Nm³) ajustam automaticamente as taxas de alimentação de calcário e as proporções L/G para manter as margens de conformidade sem consumo excessivo de reagentes.
Sondas de pH: Eletrodos de pH submersos no reservatório absorvedor e no clarificador fornecem feedback de acidez da pasta momento a momento. Os sistemas automatizados de adição de leite de cal mantêm o pH dentro de ±0,2 unidades do ponto de ajuste, evitando a formação de incrustações (pH alto) e a dissolução inadequada do calcário (pH baixo).
Monitoramento de queda de pressão: Células de pressão diferencial através do absorvedor, desembaçador e duto de saída indicam entupimento, formação de incrustações ou saturação do eliminador de névoa. Os sistemas de alerta precoce acionam ciclos de limpeza ou alertas de manutenção antes que a degradação do desempenho se acelere.
Oxidação Air Control: Sensores de conteúdo de oxigênio e medidores de fluxo de ar garantem disponibilidade ideal de oxigênio para oxidação de sulfito. O controle do ar de oxidação em circuito fechado evita a conversão incompleta (exigindo produtos químicos caros de oxidação em fase líquida a jusante) e a formação de espuma (o que aumenta a transferência).
Monitoramento da bomba de recirculação: Sensores de vibração, sondas de temperatura de rolamentos e rastreamento de consumo de energia detectam desgaste em estágio inicial do impulsor, degradação de rolamentos ou cavitação. Alertas de manutenção preditiva permitem a substituição proativa de componentes antes de falhas catastróficas.
Capacidades de acompanhamento de carga
As instalações industriais raramente operam com carga constante da caldeira. Os sistemas de FGD úmida devem acomodar taxas de rejeição de 40 a 100%, mantendo a conformidade e a eficiência em todo esse envelope operacional. Os principais recursos de design que permitem o acompanhamento de carga incluem:
Unidades de frequência variável (VFD): A bomba de recirculação equipada com VFD e os motores do ventilador de ar de oxidação dimensionam as taxas de fluxo proporcionalmente à carga da caldeira, reduzindo o consumo de energia e o uso de reagentes durante a operação com carga baixa. Os VFDs alcançam facilmente uma economia de energia de 20 a 30% em comparação com motores de velocidade fixa com controle de aceleração.
Bicos de pulverização de vários estágios: Sistemas com cabeçotes de pulverização controlados independentemente em múltiplas elevações de torre permitem uma distribuição eficiente em condições de carga parcial. Cargas mais baixas ativam menos bicos, mantendo a suspensão ideal das gotas de polpa e o tempo de residência do gás sem transporte excessivo de névoa.
Fluxos de desvio e sangramento: As linhas de desvio de polpa e as configurações de sangria do clarificador permitem o controle granular do tempo de residência e do pH sem desligar todo o sistema durante a redução. O fluxo de sangramento estratégico evita o aumento excessivamente rápido do pH durante períodos de baixa carga, quando o volume de gás e a carga de SO2 diminuem simultaneamente.
Conformidade Regulatória e Desempenho Ambiental
Os limites de emissão de SO2 variam globalmente, mas tendem universalmente para o rigor. Os sistemas FGD úmidos são a principal tecnologia que permite a conformidade com os padrões modernos, que nas regiões desenvolvidas exigem concentrações de SO2 na saída de 50–100 mg/Nm³ ou reduções absolutas na carga de massa de SO2 de 85–99%, dependendo do tipo de combustível e da classe da instalação.
Visão geral dos padrões globais de SO2
Os quadros regulamentares regionais orientam a seleção de tecnologias e a estratégia operacional:
União Europeia: A Diretiva de Grandes Instalações de Combustão (LCPD) e a Diretiva de Emissões Industriais (IED) determinam uma eficiência de redução de SO2 de 97–99% para unidades movidas a carvão e óleo. As concentrações médias mensais na saída não devem exceder 50 mg/Nm³ para a maioria das concessionárias. Esses limites rigorosos exigem sistemas FGD úmidos de alta eficiência com controle avançado de oxidação.
Estados Unidos: Os regulamentos da Lei do Ar Limpo limitam as emissões de SO2 através dos Padrões Nacionais de Qualidade do Ar Ambiente (NAAQS). A maioria dos regimes regulatórios se traduz em limites de saída de 50–90 mg/Nm³ ou eficiência de remoção de 90%. Os estados com áreas de não realização podem impor restrições mais rigorosas às centrais eléctricas e às refinarias.
China e Índia: A rápida industrialização e a crescente consciência da qualidade do ar levaram à adopção da FGD húmida em novas capacidades alimentadas a carvão. A remoção obrigatória de SO2 ultrapassa 90% para unidades de grande porte; muitas novas instalações visam 95% de eficiência para se prepararem para o futuro contra o aperto previsto.
Japão e Coreia do Sul: Nações pioneiras no desenvolvimento da tecnologia FGD úmida, esses países impõem eficiências de remoção de 80 a 90% com baixas concentrações de saída (30 a 50 mg/Nm³). A maturidade tecnológica e a experiência do operador são excepcionalmente altas nesses mercados.
Além do SO2: Cobenefícios e Controle de Multipoluentes
Os modernos sistemas FGD úmidos controlam simultaneamente vários poluentes atmosféricos, oferecendo economias de escopo para conformidade ambiental:
Remoção de material particulado: A pasta de calcário atua como um meio de lavagem natural para cinzas volantes, removendo 40-70% das partículas de entrada sem precipitadores eletrostáticos ou filtros de manga dedicados. Essa co-remoção reduz a carga do equipamento posterior e os custos de descarte.
Névoa ácida e captura de HCl: A pasta alcalina neutraliza os vapores de ácido clorídrico (HCl) e a névoa de ácido sulfúrico (H2SO4) formados a partir da oxidação do SO2 ou presentes no cloro do combustível. Os sistemas integrados de FGD úmido capturam esses gases ácidos, impedindo-os de atingir a atmosfera.
Influência da Especiação de Mercúrio: Embora o FGD úmido não remova diretamente o mercúrio elementar (Hg⁰), o ambiente oxidante e a lama de calcário promovem a oxidação de Hg⁰ em mercúrio divalente (Hg²⁺), que é posteriormente capturado por filtros de manga a jusante ou unidades ESP. Esta via indireta melhora a eficiência geral do controle do mercúrio.
Sinergia com Redução Catalítica Seletiva (SCR): As usinas de energia e as refinarias implantam cada vez mais trens de controle integrados de SO2-NOx combinando FGD úmido com unidades SCR. A baixa temperatura de saída do absorvedor FGD (saturado, ~60°C) requer reaquecimento antes do catalisador SCR para manter a atividade. A integração estratégica de calor entre a caldeira e os sistemas FGD/SCR otimiza a eficiência energética e reduz os custos operacionais.
Perguntas frequentes sobre purificadores úmidos FGD
Q1: Qual é a eficiência de remoção de SO2 de um purificador úmido?
Os sistemas FGD úmidos de calcário e gesso alcançam rotineiramente 95–99% de eficiência de remoção de SO2 sob condições operacionais otimizadas. A eficiência exata depende de vários fatores: (1) relação L/G (razões mais altas aumentam a eficiência, mas aumentam o custo), (2) pH da pasta (faixa ideal de 5,0 a 5,5), (3) tamanho de partícula de calcário (partículas mais finas se dissolvem mais rapidamente), (4) tempo de residência do gás no absorvedor (normalmente 8 a 12 minutos) e (5) disponibilidade de ar de oxidação (conversão completa de sulfito em gesso). A maioria dos sistemas modernos são projetados para uma eficiência de 95 a 97% como um compromisso entre a conformidade regulatória e a economia operacional. Alcançar uma eficiência de 98–99% requer proporções L/G mais altas (12–15 L/m³) e um controle de processo mais rígido, mas é implementado rotineiramente em regiões com padrões rigorosos de qualidade do ar.
Q2: Quanta água um sistema FGD úmido consome?
O consumo de água em sistemas FGD húmidos de calcário-gesso é substancial e representa um custo operacional importante em regiões com escassez de água. O consumo típico varia de 500 a 1.500 m³/hora para uma unidade de energia movida a carvão de 500 MW, dependendo do volume de gás de combustão, taxa de recirculação de lama e perdas por evaporação. Desse total, aproximadamente 30–40% é consumível (perdido por evaporação e água cristalina de gesso), enquanto 60–70% é reciclado dentro do circuito de lama. Existem tecnologias alternativas para instalações com restrição de água: os sistemas FGD secos consomem apenas água evaporativa (~5% do consumo do sistema húmido), mas com a compensação de eficiência reduzida e perda de valioso subproduto de gesso. Algumas instalações empregam circuitos de reciclagem de água, torres de resfriamento e recuperação de condensação para reduzir o consumo líquido.
Q3: Qual é a diferença entre uma torre de pulverização e um purificador de leito embalado?
Tanto as torres de pulverização quanto os lavadores de leito compactado são classificados como tecnologias FGD "úmidas", mas diferem significativamente no design interno e nas características operacionais. Torres de pulverização (também chamadas de "absorvedores de pulverização" ou "contatores de pulverização em contracorrente") distribuem a lama de calcário através de bicos no topo do vaso, criando uma pulverização descendente que entra em contato com o gás de combustão ascendente. Este projeto é simples, robusto, tolerante a sólidos suspensos e fácil de dimensionar. Os lavadores de leito embalado contêm meios de embalagem estruturados ou aleatórios (selas de cerâmica, anéis de plástico, folhas estruturadas) que aumentam a área de contato interfacial entre o gás e o líquido. Os leitos compactados alcançam maior eficiência de remoção em proporções L/G mais baixas (6–8 L/m³ versus 10–15 para torres de pulverização), mas são mais propensos a incrustações, entupimentos e requerem partículas de calcário mais finas. Para usinas de energia movidas a carvão e fornos industriais com alta carga de cinzas e composição variável de gás, as torres de pulverização dominam devido à confiabilidade e facilidade de manutenção. Os leitos compactados são preferidos em aplicações menores e mais controladas (refinarias, fábricas de produtos químicos), onde a composição do gás de alimentação é consistente e as metas de eficiência rigorosas exigem projetos compactos.
Q4: O que é calcário (CaCO3) e por que é usado como reagente primário?
O calcário é um mineral natural (carbonato de cálcio, CaCO3) composto por antigas conchas e detritos esqueléticos. É abundante em todo o mundo, barato (US$ 8–15 por tonelada entregue) e facilmente disponível em pedreiras próximas à maioria das instalações industriais. A principal vantagem do calcário é a sua reatividade química com o SO2 ácido; quando moído em partículas finas (100–300 micrômetros) e suspenso em água, ele se dissolve rapidamente no ambiente ácido do reservatório absorvedor, liberando íons hidróxido que absorvem SO2 e tamponam o pH da pasta. A cal (CaO ou cal hidratada Ca(OH)2) é um reagente alternativo que oferece cinética mais rápida e maior concentração, permitindo relações L/G mais baixas e vasos menores. No entanto, o custo mais elevado da cal (30-50 dólares por tonelada), a natureza cáustica e os riscos de manuseamento fazem do calcário a escolha padrão para a maioria das aplicações. Sistemas híbridos que utilizam calcário como reagente primário com adição de cal para correção de pH durante condições de inicialização ou perturbações oferecem flexibilidade operacional com custo adicional mínimo.
P5: Quanto tempo dura um sistema FGD úmido e quais são os intervalos típicos de manutenção?
Sistemas FGD úmidos bem projetados e com manutenção adequada têm vida útil de 20 a 30 anos, comparável à caldeira hospedeira ou forno industrial. Componentes críticos têm vida útil mais curta: revestimento de borracha em recipientes de concreto (15 a 25 anos), bicos de pulverização (2 a 5 anos), vedações e impulsores de bombas de recirculação (5 a 8 anos), aspersores de ar de oxidação (8 a 10 anos). Os cartuchos eliminadores de névoa normalmente exigem substituição a cada 2–4 anos, dependendo da carga de poeira. Os intervalos de manutenção programados incluem inspeções trimestrais de bicos de pulverização e tubos distribuidores, calibração semestral da sonda de pH, avaliação anual da condição do revestimento de borracha e testes hidrostáticos bienais de vasos de pressão. Programas de manutenção preditiva que utilizam análise de vibração, termografia e monitoramento de desempenho em tempo real reduzem cada vez mais o tempo de inatividade não programado e prolongam a vida útil dos componentes. O equilíbrio químico adequado, a dosagem do inibidor de corrosão e o tratamento com biocida (quando aplicável) são essenciais para maximizar a longevidade do sistema.
Q6: Os lavadores FGD úmidos podem lidar com variações no teor de enxofre do combustível?
Sim, os sistemas FGD úmidos de calcário-gesso são inerentemente robustos para alimentar variações de enxofre, o que representa uma de suas principais vantagens. O sistema ajusta a taxa de alimentação de calcário e a relação L/G para acomodar uma carga maior ou menor de SO2 sem alterar a química ou o modo operacional. Se o enxofre do combustível aumentar de 1,5% para 3,0% em peso, a concentração de SO2 nos gases de combustão praticamente duplica. Os operadores respondem aumentando a taxa de circulação da lama de calcário ou aumentando a concentração de calcário na lama, mantendo o pH alvo e a concentração de SO2 na saída. Por outro lado, quando o combustível com baixo teor de enxofre é queimado, a alimentação de calcário é reduzida proporcionalmente. Esta adaptabilidade é crucial para instalações que combinam múltiplas fontes de combustível, gerem variações na qualidade do combustível no carvão importado ou ajustam-se à disponibilidade sazonal de combustível. Os sistemas FGD secos não possuem essa flexibilidade e normalmente exigem alterações na química dos reagentes ou ajustes no queimador para manter a conformidade quando o enxofre do combustível muda significativamente.
Q7: O que acontece com o subproduto do gesso e ele é realmente valioso?
O gesso produzido em sistemas FGD úmidos de calcário-gesso é química e fisicamente idêntico ao gesso natural extraído. O gesso de alta pureza (95% de sulfato de cálcio di-hidratado) é uma matéria-prima premium para fabricantes de painéis de parede (drywall, gesso cartonado), representando aproximadamente 70–80% da demanda total de gesso em todo o mundo. Os preços de mercado flutuam entre 5 e 15 dólares por tonelada, dependendo da localização, pureza e logística, mas na maioria das regiões, as vendas de gesso compensam 10 a 30% dos custos operacionais da FGD húmida. Algumas instalações conseguem a recuperação total dos custos através da venda de gesso, especialmente aquelas com fábricas de painéis de parede ou portos co-localizados que permitem a exportação. O gesso de menor pureza (85–95% de sulfato de cálcio) encontra saída na produção de cimento, condicionamento de solo, estabilização de bases de estradas e outras aplicações de menor valor. Uma pequena percentagem do gesso produzido pela FGD é cultivada em terra ou eliminada em instalações permitidas onde os mercados são distantes ou o transporte não é económico. A convertibilidade dos resíduos de SO2 em produtos comerciais – em vez de subprodutos de combustão que necessitam de eliminação – é uma vantagem ambiental e económica única da tecnologia calcário-gesso.
P8: Quais são os principais desafios operacionais na gestão do sistema FGD úmido?
Apesar da sua robustez, os sistemas FGD húmidos apresentam vários desafios operacionais recorrentes que requerem uma gestão qualificada: (1) Dimensionamento e conexão: Se o pH subir acima de 5,5, o sulfato de cálcio e o sulfito de cálcio precipitam nas superfícies internas, reduzindo o fluxo e a eficiência. O controle rigoroso do pH e a limpeza mecânica regular evitam isso. (2) Ataques de corrosão: A degradação do revestimento de borracha ou o lascamento do concreto ocorrem se o equilíbrio químico for negligenciado ou ocorrer desvio. Inspeções de rotina e programas de inibidores de corrosão atenuam os riscos. (3) Formação de espuma: O ar de oxidação excessiva ou os aditivos de combustível contendo surfactantes promovem a formação de espuma, o que aumenta o arraste e a perda de água. A química antiespumante e o design otimizado do aspersor de ar resolvem isso. (4) Desafios de desidratação de gesso: O alto teor de umidade no produto de gesso aumenta os custos de descarte ou transporte. A otimização do filtro de vácuo, o ajuste da centrífuga e a dosagem do polímero melhoram a secura do bolo. (5) Fornecimento intermitente de reagentes: Interrupções no fornecimento de calcário ou atrasos no transporte induzidos pelo clima podem forçar riscos temporários de conformidade. Relacionamentos redundantes com fornecedores e buffer de armazenamento no local atenuam isso. Operadores experientes consideram esses desafios administráveis por meio de manutenção preventiva, monitoramento em tempo real e solução de problemas proativa.
Conclusão: Investindo no Controle Sustentável de Emissões Industriais
A tecnologia de dessulfurização de gases de combustão úmida se destaca como a base comprovada e confiável para o controle industrial de emissões de SO2 na geração de energia, refino, processamento de metais e fabricação de produtos químicos. Alcançando 95-99% de eficiência de remoção de SO2, convertendo resíduos em subproduto de gesso comercializável e mantendo a compatibilidade com a infraestrutura de caldeiras existente, os lavadores úmidos de calcário-gesso representam um equilíbrio otimizado entre desempenho ambiental, economia operacional e maturidade técnica.
A decisão de implementar ou melhorar a capacidade de FGD húmida requer uma avaliação holística da qualidade do combustível, das obrigações regulamentares, da pegada das instalações, da disponibilidade de água e das metas de custos operacionais a longo prazo. Não existe um projeto de sistema "universal" único; em vez disso, a engenharia específica do local, a seleção de materiais e a adaptação da estratégia de controle garantem o desempenho ideal para o seu contexto industrial exclusivo.
Quer você opere uma usina de energia, uma refinaria de petróleo, uma fundição de metais ou uma instalação de especialidades químicas, é essencial contratar fornecedores qualificados com histórico comprovado, suporte técnico abrangente e garantias de desempenho transparentes. Exija estudos de engenharia detalhados, dados de desempenho em escala piloto para seu fluxo de gás específico, planos transparentes de fornecimento de reagentes e compromissos de treinamento antes de finalizar decisões de aquisição.
Precisa de um personalizado purificador molhado solução para as metas exclusivas de composição e emissões de gases de combustão da sua instalação? Contrate um fornecedor capaz de realizar análises abrangentes de fluxo de gás, modelagem CFD, testes piloto no local e garantias de desempenho de longo prazo. Forneça especificações detalhadas do seu tipo de combustível, concentração de SO2, taxa de fluxo de gás, perfil de temperatura e eficiência de remoção do alvo, e solicite uma proposta preliminar de engenharia e estimativa de custo. A maioria dos fornecedores qualificados entrega avaliações de viabilidade dentro de 2 a 4 semanas, permitindo uma avaliação rápida e decisões de aquisição informadas.


 简体中文