
 简体中文

Compreendendo os componentes dos precipitadores eletrostáticos: uma análise abrangente
CASA / NOTÍCIAS / Notícias da indústria / Compreendendo os componentes dos precipitadores eletrostáticos: uma análise abrangente
 Por administrador
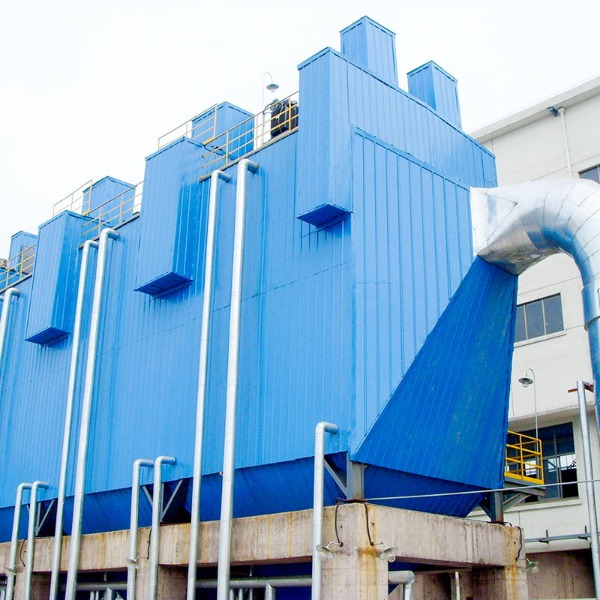
Instalações industriais em todo o mundo geram milhões de toneladas de material particulado anualmente, desde poeira e fumaça até cinzas finas e partículas metálicas. A gestão desta poluição não é apenas uma preocupação ambiental – ela tem impacto direto na eficiência operacional, na conformidade regulamentar e nas previsões das instalações a longo prazo. Entre as tecnologias mais eficazes para enfrentar este desafio está a precipitador eletrostático , um sistema sofisticado que evoluiu ao longo de mais de um século para se tornar um componente indispensável na fabricação pesada, geração de energia e processamento químico.
A compreensão da arquitetura técnica desses sistemas permite que gerentes e engenheiros de instalações otimizem o desempenho, reduzam custos operacionais e tomem decisões informadas sobre manutenção e atualizações. Este guia examina os componentes fundamentais, princípios operacionais e considerações práticas que definem precipitador eletrostático tecnologia.
Hum precipitador eletrostático opera através de um princípio aparentemente simples, mas altamente eficaz: partículas suspensas no fluxo de ar são carregadas eletrostaticamente e depois coletadas em superfícies com carga oposta. Apesar desta simplicidade fundamental, a execução envolve engenharia precisa e subsistemas coordenados trabalhando em conjunto.
O processo começa na região de ionização, onde as moléculas do gás são bombardeadas com elétrons de alta energia. Um potencial negativo – normalmente variando de 40.000 a 100.000 volts – cria um campo elétrico intenso que retira elétrons das moléculas de gás neutro, gerando íons. Esses íons negativos recém-criados colidem com partículas suspensas, transferindo sua carga. A eficiência desta transferência de carga depende de vários fatores: tamanho e composição das partículas, velocidade do gás, teor de umidade e configuração do eletrodo.
Partículas menores apresentam um desafio particular de ionização. Partículas menores que um micrômetro são mais difíceis de acessar efetivamente porque têm menos área superficial disponível para receber elétrons. No entanto, os projetos modernos de ESP melhoraram promoveram a eficiência de ionização para partículas ultrafinas através de espaçamento otimizado de eletrodos e modulação de corrente.
Huma vez carregadas, as partículas migram em direção a placas de coleta – normalmente superfícies metálicas planas ou tubulares mantidas no potencial de terra ou com carga positiva oposta às partículas. O campo elétrico fornece a força motriz para esta migração. O tempo de permanência na zona de recolha é crítico; o tempo insuficiente resulta na saída de partículas com o gás tratado, enquanto o tempo de residência excessivo aumenta os custos de capital sem ganhos de eficiência proporcionais. A maioria dos sistemas industriais atinge tempos de residência das partículas entre 5 e 20 segundos.

Hum totalmente funcional precipitador eletrostático compreende vários subsistemas integrados. Cada componente tem uma função distinta e uma falha em qualquer componente pode comprometer o desempenho de todo o sistema.
Os eletrodos de descarga criam o intenso campo elétrico necessário para a ionização das partículas. Esses eletrodos vêm em diversas configurações, cada uma com vantagens e características operacionais específicas:
Eletrodos de fio: fios finos suspensos verticalmente mantêm alta densidade de corrente em regiões localizadas, criando fortes zonas de ionização
Eletrodos de pressa: Mais espessos que os fios, proporcionando maior estabilidade mecânica e menor vulnerabilidade à corrosão
Eletrodos de ponta: Apresentando pontas afiadas que melhoram a intensidade do campo localizado, úteis para aplicações de poeira de alta resistividade
Eletrodos em barra: Seções transversais retangulares que oferecem características específicas entre fios e pressas
Os eletrodos de fio continuam sendo a escolha mais comum em sistemas modernos devido à sua distribuição superior de corrente e comprovada confiabilidade operacional. No entanto, feche a inspeção e manutenção mais frequentes do que configurações alternativas. A seleção entre os tipos de eletrodo depende das características do pó, da composição do gás, da eficiência de coleta necessária e da capacidade de manutenção.
As placas de coleta específicas são o maior componente individual da área de superfície na maioria dos projetos de precipitadores eletrostáticos. Partículas transportadas migram para essas placas e aderem através da atração eletrostática combinada com forças intermoleculares. As configurações da placa de coleta incluem:
Configuração de placa plana: placas verticais paralelas criando campo elétrico uniforme com área de superfície máxima acessível
Configuração tubular: Tubos cilíndricos que superam superfícies de coleta radiais com dimensões compactas
Configuração pressa-em-tubo: Eletrodos de descarga centralizados nos tubos de coleta para maior otimização de campo
O espaçamento das placas normalmente varia de 150 a 400 milímetros, equilibrando a intensidade do campo elétrico contra a formação de camadas de poeira e a complexidade operacional. Um espaçamento maior reduz a frequência de limpeza do eletrodo, mas diminui a eficiência da coleta. Um espaço mais estreito para melhorar a eficiência, mas requer manutenção mais frequente e apresenta maiores riscos de arco elétrico.
À medida que as partículas se acumulam nas placas de coleta, elas gradualmente formam camadas de poeira. A acumulação excessiva degrada a intensidade do campo elétrico e reduz a eficiência da coleta. Mecanismos de remoção mecânica evitam esta manipulação:
Mecanismos de batida: Vibradores mecânicos atingem as placas de coleta em intervalos controlados, desalojando a poeira acumulada
Sistemas de limpeza de eletrodos: Mecanismos de batida secundária visam eletrodos de descarga especialmente para evitar pontes
Funis: Estruturas cônicas ou piramidais abaixo das placas de coleta canalizam a poeira que cai na direção às saídas de descarga
Equipamento de descarga de poeira: Trados, câmaras de ar rotativas ou sistemas pneumáticos transportam a poeira coletada para instalações de atividades externas
A frequência e a intensidade dos ciclos de batida impactaram significativamente o desempenho operacional. Batidas insuficientes permitem acúmulo excessivo de poeira; batidas excessivas geram ruído, aumentam o desgaste mecânico e podem re-arrastar as partículas de volta ao fluxo de gás. Os sistemas modernos empregam sensores de feedback para melhorar os cronogramas de rap com base em planejamento de opacidade da pilha em tempo real.
Manter o potencial elétrico necessário representa um requisito operacional fundamental. As fontes de alimentação de alta tensão atuam em várias funções críticas:
Geração de tensão: Os transformadores aumentam a potência das instalações de milhares de volts para centenas de milhares de volts
Regulação de corrente: O controle de tensão secundária mantém a corrente operacional ideal, evitando arcos excessivos
Detecção e supressão de arco: circuitos de resposta rápida identificam eventos de arco elétrico e energizam instantaneamente a tensão para evitar danos ao equipamento
Correção do fator de potência: Cargas capacitivas específicas ao projeto do precipitador cancelado compensação para operação estável a longo prazo
As fontes de alimentação modernas incorporam controles digitais sofisticados que otimizam continuamente as interrupções de tensão e corrente com base nas condições de carga. Esses sistemas compensam automaticamente flutuações de temperatura, variações na composição do gás e alterações na carga de poeira, melhorando a eficiência da coleta e reduzindo o consumo de energia em comparação com projetos anteriores de parâmetros fixos.
A coleta eficaz de partículas depende criticamente da distribuição uniforme de gases nas zonas de coleta. O gás mal distribuído cria zonas mortas com eficiência de coleta mínima. As considerações de design de entrada incluem:
Velocidade do fluxo: normalmente mantida entre 0,5 e 1,5 metros por segundo, equilibrando o tempo de permanência contra a reentrada de poeira
Distribuição de velocidade: Projetos de entrada especializados minimizam as variações na seção transversal para garantir um tempo de residência uniforme
Palhetas giratórias: elementos internos em dutos curvos suavizam as transições de gases e evitam a turbulência
Equipamento de condicionamento de gás: Sistemas de resfriamento, unidades de umidificação ou câmaras de mistura ajustam as propriedades do gás para uma coleta ideal
O gás limpo sai do precipitador através de dutos de saída fornecidos com:
Sistemas de monitoramento de opacidade: Sensores em tempo real medem as emissões da pilha e acionam alarmes para gerenciamento do desempenho
Ventiladores de tiragem causados: mantêm o fluxo de ar necessário e superam as quedas de pressão do sistema
Filtros de saída: Os filtros de reserva podem complementar a opções em aplicações que desabilitam taxas de transferência com opções baixas
Duas filosofias primárias de design dominam o controle da poluição atmosférica industrial, cada uma com características técnicas e operacionais distintas.
Os sistemas secos coletam partículas em superfícies de coleta sólida sem meio líquido. Esta configuração domina as aplicações industriais gerais por várias razões fundamentais:
Simplicidade: O projeto mecânico é direto, com a necessidade mínima de sistemas auxiliares
Recuperação de partículas: A poeira coletada pode ser facilmente recuperada e reciclada em muitos processos industriais
Eficiência operacional: Menores requisitos de energia para sistemas de ventiladores em comparação com alternativas de distribuição de líquidos
Acessibilidade para manutenção: Os componentes internos são facilmente operados e reparados
No entanto, os sistemas secos enfrentam limitações com partículas pegajosas, higroscópicas ou altamente corrosivas que podem atravessar placas de coleta ou corroer superfícies metálicas.
O precipitador eletrostático úmido (WESP) representa uma evolução especializada que aborda as limitações dos sistemas secos. Originalmente desenvolvida para aplicações na indústria metalúrgica, a tecnologia WESP se expandiu para processamento químico, refino de petróleo e fabricação especializada. As principais características operacionais incluem:
Sistemas de refrigeração de líquidos: Água ou soluções especialmente formuladas revestem continuamente as superfícies de coleta
Suspensão de partículas: O filme líquido suspende as partículas coletadas, evitando a formação de pontes na superfície e permitindo a remoção através da drenagem do líquido
Proteção contra corrosão: O meio líquido protege as superfícies metálicas de coleta de componentes de gases corrosivos
Eficiência aprimorada: As propriedades de umedecimento do líquido podem melhorar a adesão de partículas e a eficiência de coleta para tipos de poeira desafiadores
O precipitador eletrostático úmido para aplicações na indústria metalúrgica demonstrou valor particular em cenários que envolvem emissões de plantas de sinterização, operações de fundição e processamento de metal secundário, onde graves desafios de composição de partículas tornam problemática a coleta a seco. No entanto, os sistemas WESP introduzem complexidade operacional através de requisitos de tratamento de águas residuais, custos de consumo de produtos químicos e procedimentos de manutenção mais complexos.
A tabela a seguir apresenta as principais métricas de comparação entre configurações secas e úmidas:
| Métrica de Desempenho | ESP seco | ESP molhado |
|---|---|---|
| Eficiência de coleta | 94-99% | 95-99,5% |
| Consumo de energia | Linha de base | 15-25% maior |
| Recuperação de Partículas | Excelente | Limitado |
| Frequência de manutenção | Moderado | Superior |
| Manuseio de gases corrosivos | Desafiador | Superior |
| Manuseio de partículas pegajosas | Problemático | Eficaz |
As características da corrente de gás influenciam fundamentalmente o desempenho do precipitador eletrostático. A temperatura, o teor de umidade e a composição do gás criam condições que melhoram ou inibem a coleta eficiente de partículas.
A regulação da temperatura representa uma preocupação operacional primária. A maioria dos mecanismos de descarga elétrica funciona perfeitamente entre 120 e 180 graus Celsius. Temperaturas abaixo desta faixa aumentam a resistividade elétrica, podendo causar quebra de tensão. O calor excessiva degrada os materiais de isolamento e aumenta as taxas de corrosão dos componentes. Equipamentos de resfriamento ou aquecimento a gás mantêm condições ideais de temperatura, muitas vezes como um componente integrante de instalações industriais modernas.
O teor de umidade afeta dramaticamente as propriedades elétricas da poeira. Níveis de umidade entre 8 e 12 por cento otimizam a retenção de carga de partículas e a eficiência de coleta em muitas aplicações. Condições atmosféricas criam problemas de eletricidade estática e evitam a adesão às partículas. A umidade excessiva pode causar formação de pontes de poeira e arco elétrico. Os sistemas de controle de umidade mantêm faixas específicas de umidade por meio de injeção de vapor ou equipamento de condicionamento.
A resistência ao fluxo de gás através do sistema precipitador eletrostático necessita de capacidade suplementar do ventilador. A queda de pressão normalmente varia de 250 a 500 pascais em condições normais de operação. Esta resistência surge de diversas fontes:
Geometria do eletrodo: regiões de campo elétrico criadas especificamente para resistência ao fluxo de ar
Acúmulo de poeira: O acúmulo progressivo de camadas de poeira aumenta a resistência durante os ciclos de batida
Configurações de entrada e saída: O projeto dos dutos contribui com resistência adicional
Os ventiladores de tiragem causados devem superar esta resistência enquanto mantêm a velocidade alvo do gás através das zonas de coleta. Os requisitos de energia do ventilador impactam diretamente os custos operacionais de eletricidade. Os sistemas modernos empregam ventiladores com acionamento de frequência variável que ajustam a velocidade com base nas frequências reais de queda de pressão, reduzindo o consumo de energia durante períodos de menor carga de poeira.
A resistividade elétrica da poeira coletada influencia significativamente os mecanismos de coleta. Poeiras de alta resistividade, características de cinzas volantes provenientes da combustão de carvão ou de emissões de emissões de alumínio apresentam desafios operacionais específicos. As partículas se acumulam com carga elétrica excessiva enquanto estão nas placas de coleta, criando forças repulsivas que resistem à adesão. Este efeito “back corona” pode reduzir a eficiência de coleta de 95% para 60% ou menos em aplicações não tratadas de alta resistividade.
As estratégias de mitigação incluem:
Redução da resistividade elétrica: O trióxido de enxofre ou produtos químicos condicionantes alteram as propriedades da superfície da poeira
Ajuste de umidade: O aumento da umidade reduz a resistividade através do vazamento de carga superficial
Otimização de temperatura: As temperaturas operacionais modificadas alteram as características de resistividade
Configurações de eletrodos especializados: Uma geometria de aprimoramento de campo compensa os efeitos de resistividade
O tamanho das partículas representa um dos fatores mais influentes na determinação da eficiência da coleta. A relação não é linear e cria zonas de coleta ideais e faixas de tamanho problemático:
Partículas ultrafinas (abaixo de 1 micrômetro): Dificuldade de carregamento eficaz, mas uma vez transferida, ocorre uma coleta muito eficaz
Partículas finas (1-10 micrômetros): coletadas de forma mais eficientes em condições operacionais padrão
Partículas grossas (acima de 10 micrômetros): Facilmente transmitidas e coletadas rapidamente
As aplicações que geram partículas em amplas distribuições de tamanho podem atingir eficiências gerais de coleta de 98 a 99 por cento, apesar da eficiência variável em faixas de tamanho individuais. O projeto do sistema deve levar em conta os tamanhos das partículas alvo e melhorar as configurações dos eletrodos de acordo.
A condição física dos eletrodos de descarga impacta diretamente a eficiência de ionização. Erosão, corrosão ou deformação controlada gradualmente o desempenho:
Erosão do fio: O arco elétrico sustentado consome gradualmente o material do eletrodo, diminuindo o diâmetro
Acúmulo de camada de poeira: Películas isolantes de poeira nas superfícies dos eletrodos com efeito de tensão eficaz
Danos mecânicos: Deformação física por contato com placas de coleta ou estruturas de suporte
Programas sistemáticos de inspeção com critérios de substituição baseados na manipulação medida do desempenho mantêm uma eficiência consistente. Muitos sistemas modernos empregam monitoramento automatizado de opacidade com controle de feedback, acionando recomendações de substituição de eletrodos antes que a manipulação da eficiência se torne excessiva.
A frequência e a intensidade dos ciclos de batida influenciam significativamente o desempenho sustentado. Batidas inadequadas permitem acúmulo excessivo de poeira, reduzindo a intensidade do campo elétrico e a eficiência de coleta. Batidas excessivas re-arrastam partículas já coletadas, aumentando paradoxalmente as emissões de saída. A estratégia ideal ajusta a frequência do rap com base na opacidade da pilha em tempo real, normalmente mantendo intervalos de 10 a 30 segundos entre os eventos do rap.
O consumo de energia representa o maior custo operacional contínuo para precipitadores eletrostáticos industriais. Várias estratégias planejadas para os requisitos de energia sem comprometer a eficiência da coleta.
Fontes de alimentação digital com algoritmos de controle inteligentes otimizam as configurações elétricas em tempo real, ajustando automaticamente a tensão e a corrente às condições reais de carga, em vez de manter as configurações constantes. Esta abordagem adaptativa reduz o consumo de energia entre 8% e 15% em comparação com fontes convencionais de saída fixa. As principais técnicas de otimização incluem:
Modulação de tensão: Reduzindo o pico de tensão durante períodos de baixa carga de poeira
Regulamentação atual: Manter a corrente mínima necessária para atingir a eficiência necessária
Detecção de arco: Respondendo rapidamente a falhas elétricas antes que ocorram consumo excessivo de energia
Compensação normal: Ajuste de parâmetros elétricos para variações de temperatura ambiente
Os ventiladores de tiragem provocados consomem energia elétrica significativamente, especialmente quando operam em velocidade constante, independentemente dos requisitos reais do sistema. Os sistemas de acionamento de frequência variável que ajustam a velocidade do ventilador com base nas tendências de queda de pressão podem reduzir o consumo de energia do ventilador em 30 a 50 por cento. Esta abordagem mantém a velocidade necessária do gás, evitando velocidades desnecessariamente altas durante condições de baixa carga de poeira.
Igualmente importante é a eficiência mecânica do ventilador: o design do impulsor, a qualidade dos rolamentos e a eficiência do motor influenciando o consumo geral de energia. A manutenção periódica garantindo telas de entrada limpas, impulsores desobstruídos e componentes eventualmente alinhados preservados as classificações de eficiência do projeto. Rolamentos desgastados ou detritos acumulados podem aumentar os requisitos de potência do ventilador em 5 a 10 por cento.
A otimização das condições do gás de entrada reduz os requisitos de tempo de coleta e as perdas de energia resistiva associadas. O pré-resfriamento do gás até as temperaturas desejadas (cerca de 150 graus Celsius para a maioria das aplicações) antes de entrar nas zonas de coleta melhora a eficiência de ionização e reduz o arco elétrico. Algumas instalações empregam sistemas de recuperação de calor do tipo economizador que resfriam simultaneamente o gás de saída e pré-aquecem o ar de entrada, melhorando a eficiência térmica geral da instalação.
A remoção de uma parte da carga de poeira de entrada por meio de dispositivos mecânicos de pré-coleta – como multiciclones ou câmaras de sedimentação – reduz a carga de poeira no precipitador eletrostático. Embora esses dispositivos consumam energia mínima, eles conseguiram obter a carga de poeira do precipitador em 20 a 40 por cento, evitando a corrente operacional necessária e reduzindo o consumo geral de energia do sistema em 5 a 10 por cento.
O monitoramento sistemático dos principais indicadores de desempenho identifica a gestão da eficiência antes que ela se torne grave. Acompanhamento em tempo real de:
Opacidade da pilha ou taxas de emissão de partículas
Parâmetros de corrente elétrica e tensão
Queda de pressão no sistema
Frequência e intensidade do ciclo de rap
Essas medições revelam tendências de desempenho, permitindo o agendamento de manutenção preditiva. A detecção precoce de erosão do eletrodo, acúmulo de camadas de poeira ou desgaste mecânico permite ações corretivas antes que a eficiência caia para níveis problemáticos. A manutenção adiada normalmente resulta em perda de eficiência de 10 a 20 por cento, exigindo corrente elétrica excessiva para compensar.
Enquanto precipitador eletrostático continuam a ser amplamente utilizadas, como tecnologias alternativas de controle da poluição atmosférica, abordando nichos operacionais específicos ou aplicações suplementares.
Os sistemas de filtragem de mangas empregam filtros de tecido que capturam fisicamente as partículas na medida em que o gás flui através do meio de tecido. A comparação a seguir destaca as principais diferenças:
| Característica | Precipitador Eletrostático | Filtro de Bagagem |
|---|---|---|
| Faixa de temperatura operacional | Temperatura ambiente até 450 C | 140-260 C (tecidos sintéticos típicos) |
| Manuseio de Tamanho de Partícula | Ultrafino a grosso | Todos os iguais são satisfatórios |
| Queda de pressão | 250-500 Pa (varia com o carregamento) | 500-1500 Pa (aumenta continuamente) |
| Recuperação de poeira | Pó seco, facilmente reciclado | Poeira coletada misturada com fibras |
| Requisitos de manutenção | Inspeção periódica do eletrodo e batida | Substituição frequente do saco de filtro |
| Custo de capital | Investimento inicial superior | Menor investimento inicial |
| Custo Operacional de Longo Prazo | Inferior (mínimos consumíveis) | Superior (substituição frequente do filtro) |
Várias tecnologias alternativas ou abordagens complementares requisitos específicos de controle de poluição:
Aprimoramento do filtro eletrostático: A combinação de carga eletrostática com filtragem de tecido alcança maior eficiência com menor queda de pressão do que apenas filtros de tecido
Filtros de mídia ionizada: Filtros de tecido com propriedades de coleta eletrostaticamente aprimoradas
Sistemas de lavagem úmida: tecnologias de umidade úmida para poluentes gasosos solúveis e partículas pegajosas
Sistemas combinados: Precipitadores eletrostáticos seguidos de filtros de pulverização alcançando 99,5% de eficiência para aplicações ultra exigentes
A maioria das instalações industriais complexas emprega múltiplas tecnologias em sequência, otimizando cada etapa para características específicas. Uma configuração típica pode empregar precipitadores eletrostáticos como dispositivos de coleta primária com filtros de mangas ou filtros de polimento a jusante, tratando de partículas remanescentes em aplicações extremamente sensíveis às emissões.
As inspeções internacionais programadas revelam alterações nas condições dos componentes, permitindo a manutenção preditiva. As interrupções de inspeção típicas variam de trimestre a anual, dependendo da composição da poeira e do ambiente operacional. Os pontos críticos de inspeção incluem:
Condição do eletrodo de descarga: Medição do diâmetro restante do fio, identificação de corrosão ou erosão
Alinhamento da placa de coleta: verificação de folgas elétricas e detecção de deformação mecânica
Conexões elétricas: Identificação de conexões soltas, corrosão ou manipulação do isolamento
Funcionalidade do mecanismo de batida: teste de operação mecânica e detecção de desgaste
Operação do sistema de remoção de poeira: Verificação do funcionamento do equipamento de descarga e identificação de bloqueios
O acúmulo de filmes isolantes de poeira em eletrodos reduz gradualmente a corrente elétrica e a eficiência de coleta. Os sistemas manuais ou automáticos de limpeza de eletrodos removem esse acúmulo. A frequência de limpeza depende das características do pó: pós-pegajosos e adesivos podem exigir limpeza a cada 2 a 4 semanas, enquanto pós-limpos e de fluxo livre podem exigir limpeza apenas trimestralmente.
A substituição do eletrodo torna-se necessária quando a erosão reduz o diâmetro do fio em aproximadamente 30% ou quando os danos causados pela corrosão criam riscos à segurança. As cláusulas de substituição normalmente se estendem de 3 a 10 anos, dependendo da frequência do arco elétrico e da agressividade da composição do pó.
A documentação sistemática das parâmetros operacionais cria registros históricos importantes, permitindo a análise de tendências:
Diariamente: opacidade da pilha, corrente e tensão elétrica, amperagem do ventilador, queda de pressão
Semanalmente: Observações visuais da condição, desempenho do sistema de batida, função do equipamento de remoção de poeira
Mensalmente: Cálculos detalhados de eficiência, registro de atividades de manutenção, inventário de peças
Humnual: Comprehensive inspection report, performance analysis, planned maintenance priorities
Este documento identifica mudanças graduais de desempenho que desativam ações corretivas antes que a eficiência diminua inaceitavelmente. Instalações com documentos consistentes normalmente alcançam desempenho de eficiência dentro de 2 a 3% das especificações do projeto; aqueles sem documentação muitas vezes experimentaram uma perda de eficiência não bloqueada de 10 a 20 por cento.
Os sistemas modernos de precipitadores eletrostáticos incorporam cada vez mais controles inteligentes que aprendem padrões operacionais e otimizam configurações automaticamente. Sensores em tempo real monitoram continuamente a corrente elétrica, tensão, queda de pressão e opacidade da pilha. Algoritmos de aprendizado de máquina identificam parâmetros operacionais ideais para as condições atuais, ajustando a tensão do eletrodo, a frequência de batida e a velocidade do ventilador para maximizar a eficiência da coleta e, ao mesmo tempo, minimizar o consumo de energia. Esses sistemas podem reduzir o consumo operacional de energia em 15 a 25 por cento e, ao mesmo tempo, melhorar a eficiência da coleta.
Os esforços de pesquisa e desenvolvimento continuam refinando os projetos de eletrodos de descarga para melhorar a eficiência de ionização e reduzir a tendência de arco elétrico. As inovações incluem:
Eletrodos farpados ou serrilhados: Geometria de superfície aprimorada, aumentando a intensidade do campo localizado
Tipos de eletrodos mistos: combinação de geometrias de fio e pressa para melhorar o desempenho em diversas composições de poeira
Revestimentos de superfície: Revestimentos especializados de eletrodos que melhoram a resistência à chuva e ao desempenho elétrico
Os estágios do filtro de polimento a jusante dos precipitadores eletrostáticos primários capturam partículas que penetram nas zonas de coleta primária. Materiais de filtro avançado e carregamento elétrico aprimorados em projetos secundários alcançaram eficiências gerais do sistema superiores a 99,8%, adequados para os ambientes regulatórios mais exigentes. Os sistemas de dois avanços aumentam os custos operacionais e de capital, mas são essenciais para instalações com especificações específicas de emissões.
Tecnologias avançadas de sensores agora monitoram as condições internas sem exigência de desligamento do sistema. Sensores ópticos não invasivos medem a espessura da camada de poeira nas placas de coleta, permitindo uma otimização mais precisa dos ciclos de batida. Os sistemas de monitoramento acústico detectam eventos de arco elétrico, permitindo resposta automática antes que ocorram danos. Estas tecnologias melhoraram a fiabilidade operacional e permitem a monitorização remota de sistemas distribuídos geograficamente.
Determinar o projeto de sistema adequado requer uma avaliação de múltiplos fatores interdependentes. Nenhum design universal otimiza todas as aplicações; em vez disso, cada situação de instalação apresenta uma combinação única de desafios e requisitos operacionais.
A análise preliminar do projeto deve caracterizar de forma abrangente o fluxo de gás de entrada:
Taxa de vazão volumétrica: normalmente medida na temperatura e pressão operacional real
Distribuição do tamanho das partículas: Obtida através de testes de impactador em cascata ou análise de difração a laser
Carga de poeira: Concentração de partículas no gás de entrada, normalmente expressa em miligramas por metro cúbico
Composição do gás: Presença de componentes corrosivos, gases reativos ou fluxos contendo umidade
Variações de temperatura: Variações sazonais ou operacionais que encerram compensação
Resistividade elétrica: Propriedades elétricas de poeira medidas que determinam as necessidades de configuração do eletrodo
A localização das instalações e o setor industrial impõem especificações específicas às emissões. As regulamentações modernas na maioria das economias solicitadas normalmente desligam eficiências de coleta de 95 a 99 por cento, com algumas aplicações especializadas exigindo uma eficiência de 99,5 a 99,95 por cento. Esses requisitos influenciam diretamente a complexidade do projeto e os níveis de investimento de capital.
A seleção do sistema deve considerar o custo total de propriedade que se estende ao longo da vida operacional prevista na instalação (normalmente 20 a 30 anos):
Investimento de capital: projeto de sistema, equipamento, instalação e comissionamento
Custo de energia: Consumo anual de eletricidade para ventiladores, descarga elétrica e equipamentos auxiliares
Manutenção e reparos: substituição de peças, mão de obra de serviço e reparos de emergência
Materiais consumíveis: eletrodos de reposição, componentes elétricos e requisitos de atualização do sistema
Conformidade ambiental: multas regulatórias, custos de monitoramento e documentação
Embora os precipitadores eletrostáticos normalmente exijam um investimento de capital inicial mais elevado em comparação com tecnologias alternativas, os custos operacionais mais baixos durante períodos de operação de várias décadas resultam frequentemente num custo total de propriedade superior. A análise financeira detalhada comparando alternativas de sistema é essencial antes da finalização do projeto.
O controle da poluição atmosférica industrial continua evoluindo para atender às regulamentações cada vez mais rigorosas e aos processos industriais em evolução. Várias trajetórias parecem suscetíveis de influência no desenvolvimento tecnológico futuro:
Redes de sensores distribuídas que monitoram o desempenho do sistema em tempo real permitirão o agendamento de manutenção preditiva, redução de falhas inesperadas e otimização das configurações operacionais. As plataformas de análise baseadas em nuvem agregarão dados de desempenho em diversas instituições, identificando oportunidades de otimização e acelerando melhorias tecnológicas.
A pesquisa de novos materiais de eletrodos, revestimentos de placas de coleta e componentes estruturais promete maior durabilidade, redução dos requisitos de manutenção e melhor desempenho sob condições desafiadoras. Materiais resistentes à corrosão e à erosão prolongarão a vida útil do equipamento e reduzirão os custos operacionais.
Os sistemas da próxima geração continuarão a melhorar a eficiência da coleta, especialmente para partículas ultrafinas (abaixo de 1 micrômetro) que as tecnologias atuais coletam de forma menos eficaz. O melhor desempenho nesta faixa de tamanho é essencial para responder às preocupações sobre os impactos das partículas finas na saúde e alcançar os objetivos de qualidade do ar em áreas urbanas e industriais.
Os precipitadores eletrostáticos alcançam eficiência superior principalmente por meio de partículas ultrafinas superiores e características de menor queda de pressão. O mecanismo de carga elétrica captura efetivamente partículas abaixo de 1 micrômetro que exigiam pressão excessiva de filtração do tecido para serem removidos. Além disso, ao contrário dos filtros de manga, onde a queda de pressão aumenta continuamente à medida que a poeira se acumula no tecido, os precipitadores eletrostáticos mantêm uma queda de pressão relativamente estável durante os ciclos operacionais. Esta vantagem de eficiência torna-se economicamente significativa em aplicações de grande volume, onde os custos de energia ao longo da vida útil do sistema excedem as diferenças de investimento de capital.
As interrupções de substituição do eletrodo normalmente variam de 3 a 10 anos, dependendo da frequência do arco elétrico, da composição da poeira e da intensidade operacional. Em vez de substituir eletrodos em horários fixos, as instalações modernas empregam critérios de substituição baseados no desempenho. Os principais indicadores que sugerem a substituição incluem: redução mensurável no diâmetro do eletrodo (normalmente 30% de erosão), aumento da frequência do arco elétrico que exige reduções de tensão ou deficiência de eficiência prejudicada abaixo de 90-95% do desempenho do projeto. A inspeção visual durante a manutenção programada, identificando corrosão visível, corrosão ou danos mecânicos, também sugere a inspeção de peças.
Os precipitadores eletrostáticos secos lidam com partículas pegajosas com dificuldade, pois as partículas tendem a formar pontes através das placas de coleta ou adesão aos eletrodos. Essas condições normalmente desativam a tecnologia de precipitador eletrostático úmido, onde os sistemas de precipitação de líquidos suspendem as partículas e evitam a adesão à superfície. Para poeiras marginalmente problemáticas, as modificações nos sistemas secos podem incluir ajuste de umidade, otimização de temperatura ou geometrias de eletrodos especializados. No entanto, para partículas severamente adesivas, o projeto do sistema úmido ou tecnologias complementares mostram-se mais confiáveis do que tentar adaptar configurações do sistema seco.
O condicionamento de gás abrange o gerenciamento de temperatura e umidade, influenciando significativamente a estabilidade da descarga elétrica e a eficiência da coleta. O condicionamento de temperatura mantém condições ideais de ionização, normalmente 120-180 graus Celsius. O ajuste de umidade visa um teor de umidade de 8 a 12 por cento, equilibrando a retenção de carga de partículas contra o risco de arco elétrico. Ambos os parâmetros afetam fundamentalmente a resistividade elétrica do pó, o que determina a eficiência de carregamento e a adesão da placa coletora. As instalações que operam com condições de entrada de gás não controlada normalmente experimentam uma variação de eficiência de 15 a 25 por cento, à medida que fatores sazonais ou operacionais alteram as propriedades do gás. O investimento em equipamentos de condicionamento é muitas vezes justificado através da melhoria da confiabilidade e da redução de custos operacionais.
As fontes alternativas de alta tensão em transformadores operam com tensão e corrente de saída fixa, independentemente das condições reais de operação. As fontes de alimentação digitais empregam controle de feedback em tempo real, medindo continuamente a carga elétrica e ajustando os parâmetros de saída para fornecer a tensão e a corrente mínimas permitidas para a eficiência de coleta necessária. Esta abordagem adaptativa ocorre regularmente durante períodos de baixa carga de poeira, a saída elétrica excessiva consome energia desnecessariamente. Os suprimentos digitais são controlados automaticamente a produção durante esses períodos, normalmente mantendo o consumo de energia entre 8% e 15%, mantendo ao mesmo tempo uma eficiência de coleta consistente. Além disso, a detecção avançada de arco em fontes digitais responde em milissegundos a falhas elétricas, evitando o desperdício de energia antes que ocorram danos.
A coroa traseira se desenvolve quando a poeira coletada nas placas do precipitador fica tão fechada que o campo elétrico se inverte, criando uma força repulsiva contra as partículas fornecidas que chegam. Estas características são particularmente problemáticas com poeiras de alta resistividade, como as cinzas volantes da combustão de carvão. Quando a contra-coroa se torna grave, a adesão das partículas às placas de coleta diminui drasticamente e a eficiência pode cair de 95% para 60% ou menos. As estratégias de mitigação incluem redução da resistividade elétrica por meio de produtos químicos de condicionamento, ajuste de umidade, alteração de temperatura ou configurações de eletrodos especializados projetados para minimizar os efeitos de corona posterior. Compreender o comportamento do pó de alta resistividade é essencial para aplicações que envolvem cinzas volantes, certos pós-minerais ou subprodutos industriais especializados.
A tecnologia de acionamento de frequência variável ajusta a velocidade do motor do ventilador com base nos requisitos reais do sistema, em vez de operar em velocidade máxima constante. À medida que a poeira se acumula nas placas coletoras após os ciclos de batida, a queda de pressão do sistema aumenta. Os sistemas de acionamento de frequência variável detectam esse aumento de pressão e aumentam gradualmente a velocidade do ventilador para manter o fluxo desejado. Por outro lado, à medida que a poeira se dissipa e a queda de pressão diminui, a velocidade do ventilador diminui proporcionalmente. Como o consumo de energia do ventilador aumenta significativamente com as mudanças de velocidade (normalmente proporcionais ao cubo de velocidade), as mesmas reduções modestas de velocidade diminuem significativamente o consumo de energia. As instalações que implementam unidades de frequência variável normalmente reduzem o consumo de energia dos ventiladores em 30 a 50 por cento, mantendo a velocidade ideal do gás e o desempenho de coleta.
Os processos metalúrgicos geram partículas que combinam características que desafiam os precipitadores eletrostáticos secos: alta temperatura, componentes corrosivos, fluxos de gás contendo umidade e características de partículas frequentemente pegajosas. Os sistemas de precipitadores eletrostáticos úmidos abordam esses desafios por meio de meios líquidos que protegem simultaneamente as superfícies de coleta contra corrosão, suspendendo partículas impedindo a adesão e melhorando maior eficiência de coleta. Para emissões de plantas de sinterização, operações de pesca ou processamento secundário de metal, os sistemas úmidos alcançam frequentemente desempenho geral e confiabilidade superiores em comparação com alternativas secas. A complexidade adicional e os custos operacionais associados ao tratamento de águas residuais são muitas vezes justificados pela melhoria da fiabilidade e pela redução da frequência de paragens não planeadas.
A profundidade da opacidade da pilha indica uma porcentagem de luz visível bloqueada por partículas nos gases de escape, medida em uma escala de 0% (completamente transparente) a 100% (completamente opaco). Os limites regulamentares normalmente restringem a opacidade de 5 a 20 por cento, dependendo da jurisdição e do setor. Contudo, a opacidade não corresponde diretamente à eficiência da coleta; um sistema operando com eficiência de coleta de 98% pode apresentar opacidade de 10 a 15%, dependendo da carga de poeira de entrada. A relação depende criticamente da concentração de poeira na entrada: uma alta carga de entrada combinada com uma eficiência de coleta de 98% resulta em maior opacidade de saída do que uma baixa carga de entrada com eficiência idêntica. Os gestores das instalações monitorizam a opacidade da saída e a eficiência de recolha calculada (massa de poeira de entrada menos saída, dividida pela massa de poeira de entrada) para avaliar de forma abrangente o desempenho.
A manutenção preventiva prolonga significativamente a vida útil do equipamento por meio de três atividades principais: inspeções internas programadas que identificam o desgaste dos componentes antes que ocorra uma falha, substituição imediata do eletrodo quando o desempenho se degrada aos critérios de substituições e documentos consistentes das parâmetros operacionais, permitindo a análise de tendências. As instalações que implementam programas de inspeção abrangentes abrangem normalmente uma vida útil dos equipamentos igual ou superior a 30 anos; aqueles que praticam manutenção reativa frequentemente experimentam desvios do equipamento dentro de 15 a 20 anos. A detecção precoce e a correção da erosão do eletrodo, do acúmulo de camadas de poeira nas superfícies de coleta ou do desgaste mecânico evitam falhas em cascata que comprometem vários componentes. O investimento em inspeção de rotina, documentação e substituição planejada de componentes fornece retornos econômicos superiores em comparação com respostas reativas a falhas inesperadas.