Como o purificador úmido resolve o problema de poluição por poeira de gases de combustão em alta temperatura na secagem de coque
CASA / NOTÍCIAS / Notícias da indústria / Como o purificador úmido resolve o problema de poluição por poeira de gases de combustão em alta temperatura na secagem de coque
Como o purificador úmido resolve o problema de poluição por poeira de gases de combustão em alta temperatura na secagem de coque
Por administrador
O desafio do controle da qualidade do ar na secagem de coque
A produção de coque representa um processo crítico nas operações industriais modernas, transformando o carvão bruto em coque de alta qualidade utilizado na produção de aço e outras indústrias pesadas. No entanto, a etapa de secagem do coque apresenta um desafio ambiental e operacional significativo: a geração de gases de combustão de alta temperatura carregados de partículas finas e poluentes químicos.
Durante o processo de secagem do coque, as temperaturas podem exceder 200 graus Celsius e os fluxos de exaustão carregam quantidades substanciais de partículas de poeira, compostos de enxofre e compostos orgânicos voláteis. Sem tratamento adequado, essas emissões criam vários problemas: não conformidade regulatória, corrosão de equipamentos, riscos à saúde dos trabalhadores e contaminação ambiental. Os métodos tradicionais de filtração a seco muitas vezes se mostram inadequados para lidar com o volume e a complexidade dos contaminantes presentes na exaustão da secagem do coque.
É aqui que o moderno purificador molhado A tecnologia surge como a solução padrão do setor, oferecendo remoção simultânea de poeira, resfriamento de gás e absorção de produtos químicos em um único sistema integrado.
Compreendendo a tecnologia de purificação úmida para operações de coque
Princípios Operacionais Fundamentais
A purificador molhado funciona através do contato direto entre fluxos de gás contaminados e meios de pulverização líquidos, normalmente água ou soluções químicas. Em aplicações de secagem de coque, o purificador captura material particulado através de mecanismos de impactação e interceptação, ao mesmo tempo em que resfria o gás de combustão e absorve gases poluentes.
O processo opera em etapas distintas: o gás de combustão quente entra na câmara do purificador, onde os bicos de pulverização atomizam o líquido em gotículas finas. Essas gotículas colidem com partículas de poeira, capturando-as efetivamente por meio da adesão. A mistura líquido-partículas então viaja para uma câmara de separação onde a gravidade e os elementos de desembaçamento removem as gotículas arrastadas antes que o gás limpo saia do sistema.
Por que a lavagem úmida supera os métodos secos
Resfriamento simultâneo de gases de alta temperatura, reduzindo o estresse térmico nos equipamentos a jusante
Eficiência de coleta aprimorada para partículas finas que penetrariam em filtros secos
Capacidade integrada de absorção química para dióxido de enxofre e outros gases ácidos
Geração de resíduos reduzida em comparação com o descarte de filtros de manga
Operação contínua sem tempo de inatividade para substituição do filtro
Umidificação natural do fluxo de exaustão, melhorando a visibilidade e reduzindo a reentrada de poeira
Arquitetura e componentes do sistema
Elementos principais do equipamento
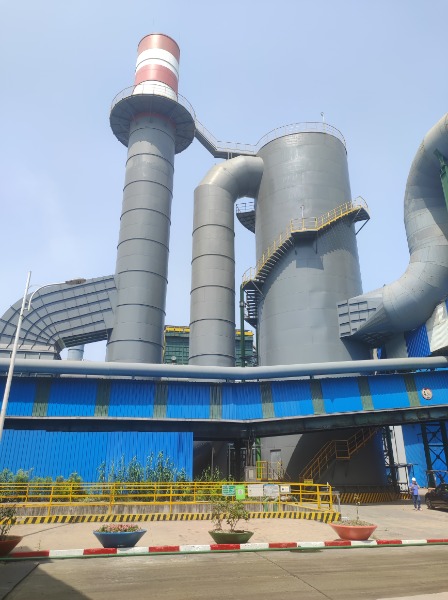
Uma instalação abrangente de purificador úmido para secagem de coque inclui vários componentes críticos que trabalham em harmonia integrada:
Componente
Função
Especificações Críticas
Dutos de entrada de gás
Canaliza a exaustão quente do tambor de secagem
Aço resistente ao calor, mantém a velocidade do gás
Câmara de Pulverização
Zona de contato primária para interação gás-líquido
Múltiplos conjuntos de bicos, tempo de permanência de 5 a 10 segundos
Seção de Desembaçamento
Remove gotículas de líquido arrastadas
Design em Chevron ou malha, queda de pressão monitorada
Sistema de depósito e circulação
Armazena e recircula o líquido de limpeza
Sangramento contínuo para remoção de sólidos e alimentação de água de reposição
Ventilador de tiragem induzida
Supera quedas de pressão do sistema
Inversor de frequência variável para controle de fluxo
Fluxo operacional na lavagem úmida de secagem de coque
O diagrama acima ilustra o ciclo operacional completo de um sistema de purificação úmida de secagem de coque, desde a entrada de gases contaminados até a descarga de gases limpos e gerenciamento de sólidos.
Especificações de desempenho e eficiência de remoção
Capacidades de remoção de poeira e partículas
Moderno purificador molhado alcançam eficiência de coleta excepcional em todo o espectro de tamanhos de partículas encontrados nas operações de secagem de coque:
Redução total de poeira: 95-99% das partículas de entrada capturadas
Captura de partículas finas (0,5-5 mícrons): 85-95% de eficiência através de mecanismos de impactação
Remoção de partículas grossas (acima de 10 mícrons): Taxa de captura superior a 99%
Concentração de poeira na saída: Normalmente 20-50 mg/metro cúbico, bem abaixo dos limites regulamentares
Manutenção da eficiência de coleta durante condições transitórias de alta temperatura
Desempenho de absorção de poluentes químicos
Além da remoção física de poeira, os lavadores úmidos integram capacidades de absorção química essenciais para um controle abrangente de emissões:
Poluente
Concentração típica de entrada
Remoção Efficiency
Nível de saída
Dióxido de Enxofre
200-400 ppm
90-98%
5-40 ppm
Sulfeto de hidrogênio
10-50 ppm
85-95%
1-8 ppm
Amônia
50-150 ppm
75-85%
10-40 ppm
Compostos Orgânicos Voláteis
100-300 ppm
50-75%
25-150 ppm
Considerações críticas de projeto para aplicações de secagem de coque
Estratégia de gestão de temperatura
As altas temperaturas de entrada típicas da exaustão da secagem de coque (150-250 graus Celsius) exigem abordagens de projeto especializadas. A pulverização direta de água criaria resfriamento evaporativo excessivo e geração de vapor, potencialmente sobrecarregando o equipamento de desembaçamento. Instalações profissionais empregam estratégias de resfriamento em estágios:
Troca indireta de calor nos dutos de entrada para pré-resfriar o gás antes da entrada do purificador
Taxas controladas de injeção de água pulverizada correspondentes à capacidade de resfriamento evaporativo
Sistemas de recuperação de condensação de vapor para minimizar o consumo de água e o calor residual
Gestão da temperatura de saturação para evitar a formação de condensação em dutos a jusante
Seleção de materiais e proteção contra corrosão
A combinação de altas temperaturas, componentes de gases ácidos e desgaste mecânico exige uma seleção cuidadosa do material em todo o sistema. A construção em aço inoxidável de nível industrial, os revestimentos protetores de borracha nas câmaras de pulverização e os revestimentos resistentes a produtos químicos nos elementos estruturais evitam a degradação prematura e mantêm a confiabilidade operacional durante uma vida útil prolongada.
Gestão da Qualidade e Recirculação da Água
A operação contínua exige protocolos abrangentes de gestão de água. Os sólidos sedimentados devem ser continuamente removidos através de sistemas de subfluxo dedicados, enquanto a composição química da água de reposição requer monitoramento para evitar a formação de incrustações nos bicos de pulverização e nas superfícies dos trocadores de calor. As instalações típicas incorporam sistemas automáticos de controle de pH usando pasta de cal ou soda cáustica para otimizar a eficiência de absorção e proteger o equipamento contra corrosão.
Otimização da Queda de Pressão
O dimensionamento do ventilador do sistema depende fundamentalmente do cálculo preciso da queda de pressão em todos os componentes. As quedas de pressão operacionais típicas variam de 40 a 80 milímetros de coluna de água, exigindo ventiladores de acionamento de frequência variável de tamanho adequado com capacidade de reserva para condições de emergência. O projeto da seção de desembaçamento influencia significativamente a resistência geral do sistema, necessitando de uma seleção cuidadosa entre almofada chevron, malha e outras tecnologias de desembaçamento.
Instalação e Integração com Instalações de Secagem de Coque
Pontos de integração do sistema
A integração bem-sucedida do purificador úmido requer uma coordenação cuidadosa com a infraestrutura existente de secagem de coque. A conexão dos dutos de exaustão deve acomodar características de expansão térmica, o isolamento de vibração evita a transmissão da vibração do ventilador para as estruturas da instalação e a colocação do ventilador de tiragem induzida otimiza os padrões de fluxo de gás sem criar contrapressão no tambor de secagem.
Quadro de Conformidade Regulatória
Os protocolos de instalação devem estar alinhados com os regulamentos locais de qualidade do ar, padrões de segurança ocupacional e requisitos de proteção ambiental. A maioria das instalações de coque modernas deve atingir emissões de partículas inferiores a 50 mg por metro cúbico e concentrações de dióxido de enxofre inferiores a 400 ppm. O dimensionamento e a operação adequados do purificador úmido garantem conformidade consistente sem a necessidade de equipamento adicional de polimento posterior.
Sistemas de Instrumentação e Monitoramento
O monitoramento automatizado aumenta a confiabilidade operacional e a conformidade ambiental:
Sensor de temperatura do gás de entrada com ajuste automático da taxa de pulverização
Monitoramento da queda de pressão na seção de desembaçamento para indicar necessidades de limpeza
Medição da concentração de poeira do gás de saída usando sensores de opacidade contínua ou de partículas em tempo real
Monitoramento de pH do reservatório para otimização da absorção química
Medição da vazão de água circulante para verificar a operação consistente
Alarmes visuais e sonoros para condições operacionais anormais
Benefícios Operacionais e Econômicos
Vantagens de eficiência nas operações diárias
Além de atender aos requisitos regulatórios, os sistemas de lavagem úmida proporcionam melhorias operacionais substanciais às instalações de coque. O resfriamento simultâneo dos gases de exaustão elimina a necessidade de trocadores de recuperação de calor separados em muitas aplicações, reduzindo os gastos de capital e a complexidade do sistema. A natureza integrada da remoção de poeira e absorção de produtos químicos minimiza o número de componentes do equipamento que requerem manutenção e substituição.
Desempenho de custos a longo prazo
A análise da economia dos lavadores úmidos ao longo de um período operacional de 10 anos revela vantagens atraentes em comparação com tecnologias alternativas:
Menor consumo de energia devido ao dimensionamento otimizado do ventilador e à operação do inversor de frequência variável
Requisitos reduzidos de estoque de peças de reposição com menos componentes especializados
Vida útil prolongada do equipamento através de gerenciamento térmico eficaz e prevenção de corrosão
Tempo de inatividade mínimo para manutenção em comparação com sistemas de filtro de manga ou cartucho que exigem trocas periódicas
Potencial para recuperação de subprodutos ou reutilização benéfica de sólidos capturados
Gestão Ambiental
Além da conformidade regulatória, as instalações de purificação úmida demonstram um compromisso genuíno com a proteção ambiental. A redução drástica nas emissões de poeira atmosférica melhora a qualidade do ar local, reduz os custos de manutenção associados à acumulação de poeira nos equipamentos das instalações e minimiza a necessidade de restrições operacionais durante episódios de alta poluição. A maior segurança do trabalhador resulta da menor exposição ocupacional a poeiras perigosas e vapores químicos.
Solução de problemas comuns e requisitos de manutenção
Degradação do desempenho do bico de pulverização
Com o tempo, os depósitos minerais e o acúmulo de partículas podem reduzir a qualidade do padrão de pulverização, exigindo limpeza ou substituição periódica. Protocolos regulares de inspeção que identificam alterações na geometria da pulverização evitam a degradação operacional antes que ela afete a eficiência da coleta. O conteúdo mineral macio na água de reposição e o condicionamento químico adequado da água de recirculação prolongam significativamente a vida útil do bico.
Acúmulo de pressão na seção de desembaçamento
O acúmulo de sólidos arrastados nas almofadas de desembaçamento aumenta a queda de pressão do sistema e pode eventualmente restringir o fluxo de gás. A maioria dos sistemas modernos incorpora sistemas de limpeza automatizados que utilizam ar comprimido ou vibração mecânica para desalojar os sólidos capturados. A inspeção manual durante os intervalos de manutenção programados garante que as pastilhas permaneçam posicionadas corretamente e funcionem conforme projetado.
Corrosão e Integridade Estrutural
A inspeção visual regular da metalurgia exposta, a medição da espessura da parede em áreas vulneráveis e a atenção imediata aos danos no revestimento evitam falhas estruturais. Muitas instalações estabelecem cronogramas de inspeção trimestrais, incluindo medições ultrassônicas de espessura de componentes críticos que contêm pressão. Essa abordagem preventiva prolonga significativamente a vida útil do equipamento em comparação com protocolos reativos de manutenção de reparo após falha.
Gerenciamento de reservatórios e descarte de sólidos
A remoção contínua de sólidos sedimentados evita o bloqueio das linhas de circulação e mantém o volume de água adequado para sistemas de pulverização. Muitas instalações incorporam sistemas automatizados de subfluxo que operam em ciclos temporizados, enquanto outras utilizam sensores de nível para descarga baseada na demanda. O descarte adequado dos sólidos removidos de acordo com as exigências ambientais locais representa uma importante responsabilidade operacional.
Análise comparativa de desempenho: controle de poeira úmido versus convencional
Comparação direta com sistemas de filtragem a seco
Compreender as distinções entre o purificador úmido e as abordagens convencionais de filtração a seco esclarece por que as instalações de coque modernas selecionam cada vez mais a tecnologia úmida:
Fator de Desempenho
Purificador úmido
Filtro Baghouse Seco
Eficiência na coleta de poeira
95-99%
98-99%
Capacidade de resfriamento de gás
Excelente, redução de 50-100 C
Resfriamento ruim e mínimo
Absorção Química
Capacidade forte e integrada
Nenhum, é necessária unidade separada
Requisitos de manutenção
Serviço moderado de bicos e bombas
Substituição intensiva e regular do filtro
Pegada do sistema
Design de torre compacta e vertical
Módulos de cartucho múltiplos maiores
Custo operacional por ano
Menor, menos peças de reposição
Descarte de cartuchos maior e mais frequente
Evolução da indústria e direções de desenvolvimento futuro
Integração Avançada de Processos
As instalações de coque de última geração integram cada vez mais sistemas de lavagem úmida com monitoramento avançado de processos e sistemas de controle automatizados. A medição da concentração de poeira em tempo real usando sensores ópticos permite o ajuste dinâmico das taxas de pulverização e do fluxo de água, otimizando a eficiência da coleta em condições operacionais variáveis. Algoritmos de aprendizado de máquina analisam padrões em dados operacionais, prevendo requisitos de manutenção antes que ocorra falha de componente.
Tecnologias de conservação e reciclagem de água
A crescente ênfase em práticas industriais sustentáveis impulsiona o desenvolvimento de sistemas aprimorados de reciclagem de água em instalações de purificação úmida. Tecnologias aprimoradas de separação de sólidos permitem taxas de recirculação mais altas, reduzindo a necessidade de água de reposição e minimizando a descarga de águas residuais. Algumas instalações modernas alcançam mais de 90% de reutilização de água, transformando fundamentalmente o perfil ambiental das operações de depuração úmida.
Soluções Integradas de Controle de Emissões
Em vez de tratar a remoção de poeira, a dessulfurização e a recuperação de amônia como funções separadas, os projetos de instalações modernas contemplam sistemas integrados de vários estágios. A tecnologia de lavagem úmida serve como base, com estágios de polimento suplementares que tratam de poluentes específicos remanescentes após a lavagem primária. Esta abordagem abrangente alcança uma redução geral superior de emissões em comparação com equipamentos independentes.
Perguntas frequentes
Q1: Quais temperaturas do gás de entrada os lavadores úmidos podem suportar com segurança em aplicações de secagem de coque?
Os sistemas de pulverização direta de água podem acomodar com segurança temperaturas de entrada de até aproximadamente 250 graus Celsius, com dimensionamento adequado do bico e controle da taxa de pulverização de água. Temperaturas mais altas podem exigir resfriamento de entrada ou estágios indiretos de troca de calor antes que o gás entre no purificador. A maior parte dos gases de exaustão da secagem de coque se enquadra nesta faixa operacional, tornando os lavadores úmidos adequados para integração direta com equipamentos de secagem padrão.
P2: Com que frequência os bicos de pulverização devem ser inspecionados e limpos?
Os intervalos de inspeção dependem do conteúdo mineral da água e do projeto do sistema, mas normalmente ocorrem mensalmente ou trimestralmente. As instalações profissionais estabelecem cronogramas básicos e ajustam com base nas mudanças de desempenho observadas. Muitos sistemas modernos incorporam ciclos automáticos de lavagem dos bicos durante a operação, ampliando os intervalos de manutenção e mantendo padrões de pulverização consistentes. Os sistemas de filtragem de partículas reduzem a frequência de bloqueio do bocal.
Q3: Quais parâmetros de qualidade da água requerem monitoramento em um reservatório de purificação úmida?
Os parâmetros críticos incluem pH (normalmente mantido entre 7-9 para eficiência de absorção ideal), conteúdo total de sólidos suspensos (idealmente abaixo de 5.000 ppm para evitar entupimento do bico) e dureza mineral. Testes laboratoriais regulares da água do reservatório orientam os ajustes de dosagem de produtos químicos. Muitas instalações monitoram o conteúdo de oxigênio dissolvido, pois as condições anaeróbicas podem promover o crescimento bacteriano e a geração de sulfeto de hidrogênio no reservatório.
P4: Os sistemas de lavagem úmida podem operar com carga parcial ou durante a inicialização e desligamento da instalação?
Moderno wet scrubbers incorporate sophisticated controls enabling safe operation across the full range of facility operating conditions. Variable frequency drive fans adjust air flow proportionally with inlet gas conditions, preventing equipment overload during startup or partial load conditions. Many systems can safely operate at loads as low as 20-30 percent of design capacity, making them suitable for facilities with frequent operational fluctuations.
Q5: Qual é a vida útil típica de uma instalação de purificador úmido?
Com manutenção adequada e substituição oportuna de componentes, os sistemas de purificação úmida normalmente operam por 15 a 20 anos antes que uma grande reconstrução seja necessária. Bicos, bombas e componentes de desgaste requerem substituição em intervalos de 3 a 7 anos, dependendo das condições de operação. O monitoramento regular da corrosão e a manutenção do revestimento protetor influenciam significativamente a longevidade geral do sistema.
P6: Como os lavadores úmidos se comparam aos precipitadores eletrostáticos para controle de pó de secagem de coque?
Os precipitadores eletrostáticos são excelentes na coleta de partículas muito finas, mas carecem de resfriamento de gás e capacidade de absorção química. Os lavadores úmidos oferecem versatilidade superior para aplicações que exigem remoção simultânea de poeira e dessulfurização. Os sistemas eletrostáticos mantêm quedas de pressão mais baixas, mas requerem alta energia elétrica e sistemas de controle sofisticados. Para aplicações de secagem de coque envolvendo poluentes particulados e gasosos, os lavadores úmidos geralmente oferecem desempenho geral superior.
Q7: O que acontece com a poeira e o lodo capturados na operação do purificador úmido?
Os sólidos sedimentados são removidos através do subfluxo do reservatório e normalmente direcionados para equipamentos de espessamento e desidratação, produzindo torta sólida e líquido clarificado. A torta desidratada às vezes pode ser reciclada para processos de coque, vendida como combustível suplementar ou descartada em instalações aprovadas. O líquido clarificado pode ser reciclado para o reservatório do purificador ou tratado para descarga. As instalações modernas avaliam cada vez mais opções benéficas de reutilização antes de considerarem a eliminação.
P8: Existem problemas de ruído ou odor associados à operação do purificador úmido?
Sistemas de lavagem úmida bem projetados operam silenciosamente, produzindo níveis de ruído de 75 a 85 decibéis à distância operacional, comparáveis aos equipamentos industriais convencionais. O desembaciamento adequado evita plumas de vapor visíveis nas chaminés de descarga. A eliminação de odores depende da eficiência de absorção química de sulfeto de hidrogênio e amônia – a maioria das instalações apresenta redução significativa de odor em comparação com operações não controladas de secagem de coque. Câmaras de pulverização fechadas e tampas de reservatório minimizam o escape de odores atmosféricos.


 简体中文